全国招商热线
400-665-3889

概述
双工位设计原理与优势
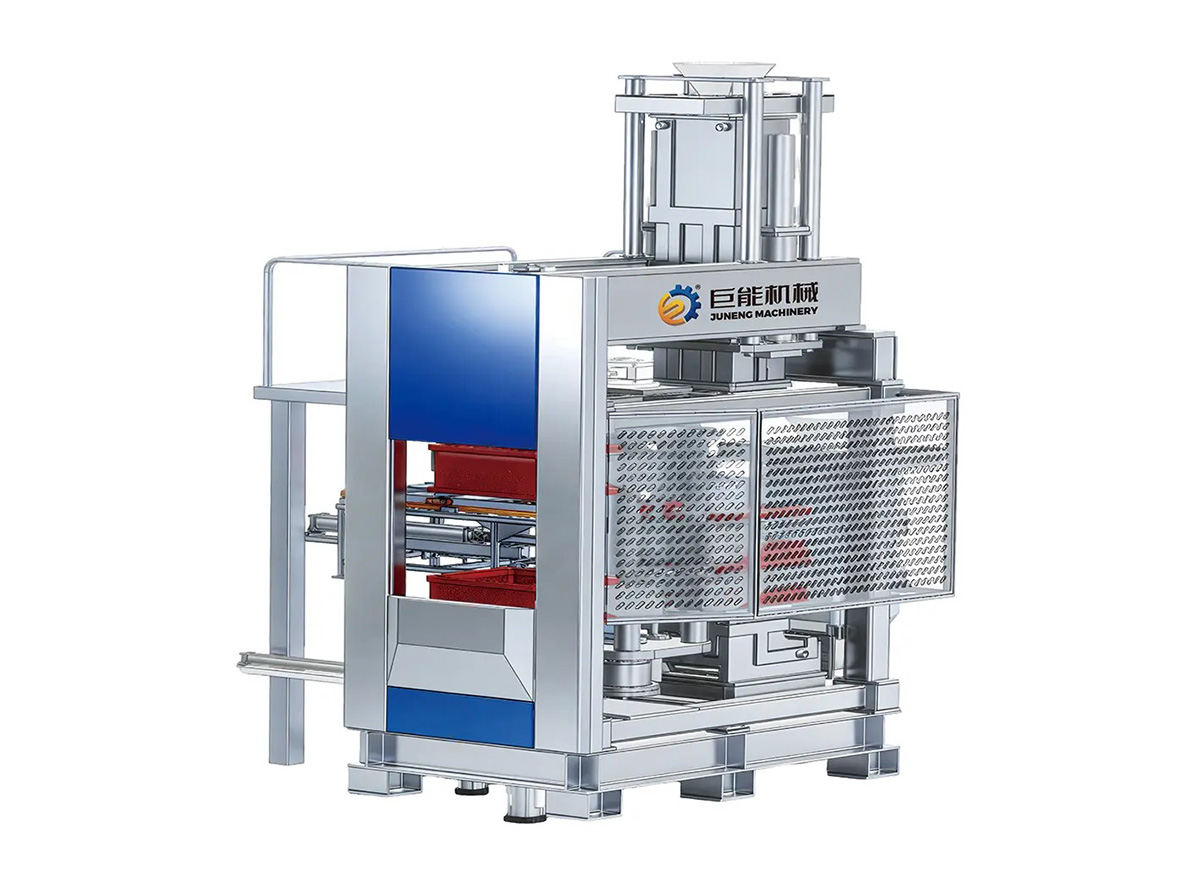
JNM 系列造型机的双工位设计是其提高生产效率的关键因素之一。双工位设计允许造型机在一个工位进行造型的同时,另一个工位进行下芯操作,实现了造型和下芯的并行处理。这种设计使得两个上箱和两个下箱可以同时进行操作,显著提高了生产效率。
1. 生产效率提升:下芯时间是影响包含下芯操作的造型周期的关键因素。双工位造型机允许在一个工位进行造型的同时,另一个工位进行下芯操作,有效减少了下芯时间对整体造型周期的影响,大幅提高了单位时间内的产量。根据实际应用数据,双工位造型机的生产效率比单工位造型机提高约 50% 以上;
2. 资源利用率提高:双工位设计使设备的运行时间得到更充分的利用,减少了等待时间和设备空闲时间;
3. 生产连续性增强:双工位设计使得造型和下芯过程可以连续进行,避免了单工位设计中频繁的启停过程,提高了生产过程的连续性和稳定性;
4. 设备特点:设有模型保持装置,使型板始终处于水平状态,可达到高精度脱模,宽敞的工作区同时满足 2 人操作,提高工人工作效率,便于操作;不易受地基影响,容易安装;
5. 造型速度:双工位造型机一边造型一边下芯,造型速度可达 18-25 秒 / 型(不下芯时),而包含下芯时间时,造型速度为 20-30 秒 / 型,其中包含 9 秒下芯时间。
特点
1、高精度脱模机构:采用高强型的导向柱,确保砂型起模和合模的精度;
2、双工位设计:双工位造型机,将下芯与造型、脱箱工序分开,两个工位可同时进行造型和下芯操作,显著提高生产效率;
3、上下射砂技术:采用顶射加底射的复合射砂方式,砂流分布均匀,结合压实工艺,能使砂填更加均匀,无死角,可稳定生产较深及形状复杂的产品,解决形状复杂、高度高等铸件射砂阴影问题;
4、智能控制系统:配备先进的 PLC 控制系统,实现自动化操作和生产数据监控。
参数
| 型号 | JNM-03 | JNM-04 | JNM-05 | |
| 砂型尺寸 | 长(L)×宽(W)mm |
508×610(20"×24") 500×600 550×650 |
610×711(24"×28") 600×700 650×750 |
610×762(24"×30") 762×812.8(30"×32") 700×800 700×900 600×800 800×800 |
| 高度(H)mm |
上型:130~200 下型:130~200 任意设置 |
上型:180~250 下型:180~250 任意设置 |
上型:230~300 下型:230~300 任意设置 |
|
| 造型方法 | 气流加砂+ 挤压 | |||
| 造型速度 (Max) | 20sec/mold(包含9秒下芯时间) | 22sec/mold(包含9秒下芯时间) | 25sec/mold(包含9秒下芯时间) | |
| 驱动速度 | 压缩空气+液压 (30kw) | 压缩空气+液压 (39.6kw+0.75kw) | 压缩空气+液压 (45kw+30kw) | |
| 空气消耗量 | 0.7Nm³/mold | 0.9Nm³/mold | 1.2Nm³/mold | |
| 使用电源 | 动力 AC 380V(50Hz/60Hz) 操作 DC 24V | |||
| 砂型重量 | 120 - 200Kg | 150 - 330Kg | 320 - 570Kg | |
下一个:JNH上下射砂造型机
 闽公网安备35058202001294号 网站技术支持:科伟网络

 简体中文
 English